行业动态
基于BIM的大曲率双曲面玻璃罩棚施工技术
来源:admin 浏览量: 发布时间:2026-08-31 23:37:11
随着我国高速铁路的快速发展,高铁站房建设体量越来越大,大型站房多采用高架候车形式,高架候车大厅与站台层之间的连接通道通常采用玻璃检票罩棚形式,传统的检票玻璃罩棚多为平面玻璃幕墙体系,杭州西站作为最新一代高铁客站,创新性地采用大曲率的双曲面玻璃检票罩棚,造型犹如太空舱,施工难度大,工艺复杂。采用BIM综合应用技术(优化设计、下料、数字加工)对双曲面玻璃(铝板)幕墙的工业化加工、装配化安装施工技术进行全面系统研究。
1 工程概况
杭州西站建筑面积51万m2,高架候车大厅南北长303 m,东西长210 m,候车大厅南、北两侧共设置了18个检票进站罩棚,采用双曲面玻璃+双曲面铝板的双曲弧形罩棚样式,此造型对玻璃加工精度、龙骨加工和安装精度、龙骨与面层贴合度等要求较高。进站罩棚长19.104 m、宽10.888 m、高6.50 m,横向曲线半径约4.8 m(渐变曲线),纵向曲线半径约21.6 m(渐变曲线)。单个检票罩棚主要由82块双曲面玻璃和若干曲面铝板组成,尺寸各异,设计造型独特,施工难度大,工艺复杂。BIM模型如图1所示,实景如图2所示。
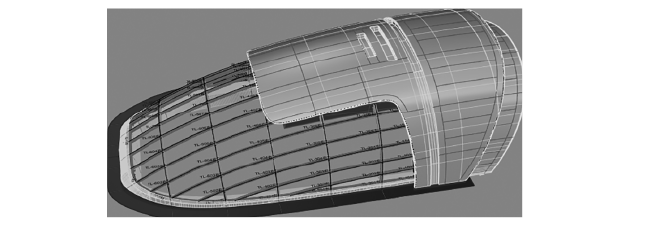
图1 BIM模型示意
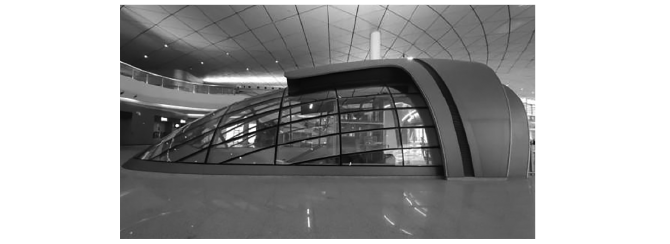
图2 杭州西站
2 重难点分析
2.1 大曲率双曲面施工难度大
双曲面玻璃幕墙通常有以下几种方式:(1)平面玻璃以直代曲;(2)单曲面玻璃拟合;(3)双曲面玻璃。小曲率玻璃幕墙通常采用以直代曲的方式,单向大曲率玻璃幕墙采用单曲面玻璃拟合,双向大曲率玻璃幕墙采用双曲面玻璃拼装。大曲率双曲面玻璃幕墙施工难度最大。
2.2 空间定位安装难度大
主次龙骨均为渐变曲线,空间定位难度大。安装精度偏差、焊接变形等因素会引起曲面玻璃与龙骨不匹配,出现错台、错位等质量问题。
2.3 双曲龙骨与玻璃、铝板匹配度要求高
双曲面玻璃、铝板与龙骨的匹配程度决定了幕墙成品的外观质量,如果龙骨曲线与玻璃曲面、铝板曲面不匹配就会产生错台、离缝等问题。本工程对钢龙骨与玻璃、铝板的匹配度偏离标准按照±1 mm控制。
3 关键施工技术
3.1 一模到底,多种材料同步加工
利用BIM数字建模技术(Rhino软件),检票罩棚均以同一个标准模型提取龙骨、铝板、玻璃、GRC踢脚等相关技术数据、同步完成下料,在工厂同时批量化加工制作,实现工业化生产。工业化生产流程如图3所示。
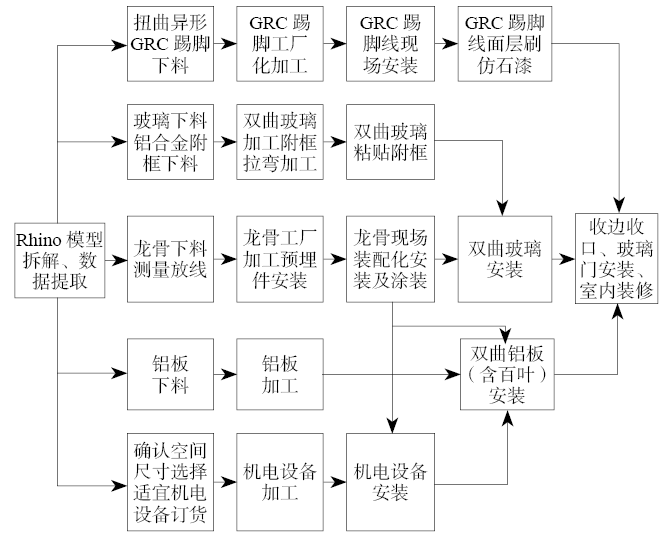
图3 工业化生产流程
3.2 进站罩棚模型创建与拆解
首先要对图纸进行分析,将整个检票罩棚结构拆分成若干个局部构件,并将每根龙骨、每块铝板、每块玻璃全部拆分出来,然后结合图纸根据具体情况以及各个构件的相关参数,对每一个模块尺寸进行调整与建模,所有板块创建完成之后,再对各个局部的构件进行组合,最后将所有建好的模块结合相应的位置进行组合。
双曲面进站罩棚主结构构成如下。(1)双曲玻璃区域:6根横向主拱采用梯形截面,17根纵向次拱采用T形截面,1根T形底口收边梁;(2)双曲面铝板区域:5根横向主拱采用圆形钢管,次龙骨采用40 mm×40 mm×4 mm镀锌钢方管。
3.3 进站罩棚龙骨钢结构加工
(1)主拱梯形钢箱梁加工。根据Rhino软件提取的龙骨下料参数,取每种半径的理论长度进行下料,梯形箱梁侧面钢板采用激光切割。龙骨的弯弧弧度是由3段不同半径、不同弧长拼接而成,因此在断料前需对每一种半径的钢龙骨进行拉弯半径复测。拼接加焊前,需整体分辨3段带弧龙骨的总弦长和拱高与理论数据无误后方可加焊。复测方法为在定距弧长内,测量其弦长和拱高。以此类推做出6根不同规格的主龙骨。
主拱梁横截面为直角梯形,且整体为拱形,先采用Rhino软件将整体拱形进行建模并分段,然后将每段模型拆解展开成4个弧形单片钢板,为保证加工质量,采用激光切割的方式进行切割下料,然后在操作平台上进行拼接和满焊,最后进行校正成型。
变形控制主要靠在操作平台上设置定位点,以确保焊接变形在控制范围内,并且采用跳焊和分段焊降低变形程度。
主龙骨在现场拼装后尺寸复核。根据主龙骨径向外形渐变曲线,采用激光雕刻切割技术,用铝板制作主龙骨外形的标注模具,并对拼接好的主龙骨进行尺寸校核,确保主龙骨曲线符合标准模型要求,并将偏差度控制在±1 mm。
(2)次拱T形龙骨加工。T形次龙骨采取分段加工、分段安装的方式,根据Rhino软件提取龙骨下料参数,转换为CAD图纸。T形龙骨由两块钢板组合焊接成型,竖向弧形板采用激光切割一次成型,上盖板切割后用数控拉弯机进行拉弯处理,采用点焊定位、间断焊接工艺减少焊接变形。焊接完成后复测弦长拱高,控制精度偏差值小于0.5 mm。为减少T形龙骨运输、装卸引起的变形,要求用木箱包装后出厂。
(3)主拱拱脚底座连接钢板安装。根据BIM模型确定主龙骨柱脚平面定位参数,现场采用全站仪定位。采用后置螺栓安装连接钢板,在地脚螺栓上使用双螺母将钢板夹紧,以起到限位作用。下部螺母可支撑并调整水平高度。定位复核测量无误后,在连接钢板底板浇筑灌浆料。
(4)主龙骨安装。主龙骨的定位安装精度决定了整个罩棚幕墙体系的精度,在连接钢板上精确放样,弹出定位十字线,主龙骨柱脚中心线与连接钢板十字线对齐后,点焊临时固定,复核主拱垂直度准确后方可完成固定焊接。
(5)次龙骨安装。次龙骨与主龙骨采用承插连接方式,次龙骨无需考虑定位,实现了高精度“装配式”快速安装,其积木式拼装方式无需专业人员操作。将次龙骨插接安装在主龙骨预留孔位后,在预留焊接孔内侧焊接,焊接位置隐蔽于主龙骨空腔内,外观效果好。
(6)预留手孔焊接盖板封闭后打磨出来,防火防腐涂装。
3.4 双曲面玻璃加工与安装技术
3.4.1 铝合金附框加工
首先将附框的外形按设计要求的曲线拉弯制作成形,将误差控制在±1 mm之内,并安装到位,再每隔100 mm做一个与玻璃面的切线对应点,确定扭曲度数,并逐级校正成形,以确保玻璃边缘与附框槽口吻合。同时,构件制作中,对于细节问题必须经过设计与玻璃生产厂家的同时配合,以确保工程准确、速度按时完工。
3.4.2 异型玻璃双曲面钢化玻璃加工
采用特殊双曲面弯钢炉加工而成(一次成形),避免了传统钢制模具制作的方法,从而有效缩短了生产周期,保证了产品的质量,保证了玻璃的曲面偏差在一定范围之内,外形尺寸偏差在±1 mm之内,保证玻璃的曲面外形尺寸和钢龙骨的吻合,符合标准模型的要求,曲线顺滑贴合紧密。
3.4.3 玻璃安装
按照玻璃编号将对应的玻璃,通过汽车式起重机提升至相应位置,然后通过放置在玻璃上的吸盘,将其人工放置在T形龙骨上,使用铝合金压板和M5×25不锈钢螺杆将玻璃压牢,每隔300 mm一个。
(1)初安装步骤:检查玻璃→运玻璃→调整方向→将玻璃抬至安装位置→落横梁槽→放置铝合金压板→螺丝固定。
(2)调整:玻璃板块初装完成后,对板块进行调整,调整的标准即横平、竖直、面平,直到调直安装玻璃压块。
(3)固定:玻璃板块调整完成后,马上进行固定。利用M 5×30不锈钢螺丝,每隔300 mm一个,固定在龙骨上。
(4)打胶收口:玻璃固定完成后,缝隙填充聚苯泡沫棒后,打注黑色密封胶。
3.5 铝板加工与安装
铝板龙骨及铝板按照BIM标准模型数据下料,铝板龙骨采用拉弯工艺工厂加工,现场安装。铝板安装采用密缝拼装工艺,实现免打胶工艺。
3.6 收边收口
3.6.1 扭曲造型踢脚GRC+仿石漆技术
踢脚线要考虑与地面石材过渡自然,采用石材加工难度大、造价高、拼缝效果差,GRC采用模型数据建模加工,安装后可进行拼缝处理,用仿石漆将表面做成地面石材相同颜色和纹理,效果非常好。同时,GRC的硬度和防水性能均满足相关要求。
3.6.2 门头扭曲拱形铝板现场冷喷漆技术
提取BIM模型数据后工厂加工,对外形尺寸复核后裸板不喷漆交付现场安装,现场经过拼装、调缝、焊接、打磨后,涂装采用现场氟碳冷喷漆技术,实现拱形门头铝板无缝效果(图4)。
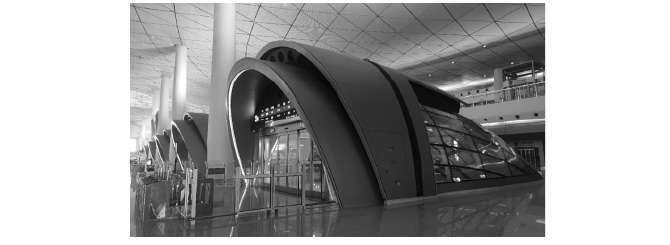
图4 门头拱形扭曲铝板安装效果
4 结束语
本工程以同一BIM标准模型为基础,拆解提出数据后同时提供到钢构件加工厂、玻璃加工厂、铝板加工厂、GRC加工厂,各个工厂按照相关数据同步加工钢龙骨、双曲面玻璃、双曲铝板、GRC异形踢脚线等材料。主、次龙骨实现了工业化生产批量加工,主、次龙骨承插式对接,实现装配式安装,预留手孔内焊接,在保证双曲面曲线顺滑的前提下,解决了焊缝余高和龙骨错台问题。通过数字建模、工业化加工、装配化安装技术,解决了双曲玻璃、铝板与钢龙骨匹配精度要求高、施工难度大的问题,同时大幅缩短了施工工期。
摘自《建筑技术》2025年11月,苏伍明,王志兵,张胜利